15 Kasım 2026 · 8 dk okuma
Dolaplarınız İçin CNC ile Uygulamalı Doğru Kesim
Yanlış kesilen bir yan panel çoğu zaman makinenin değil, kâğıttan listeye taşınan ölçünün hatasıdır. Ölçüden G-koduna kadar doğru kesimin adımlarını atölye örnekleriyle anlattık.

Atölyede en pahalı ses, CNC'nin yanlış ölçüyle kestiği bir levhanın çöpe giderken çıkardığı sestir. Çoğu ustanın bildiği bir şey var: hata nadiren makinededir. Hata, ölçünün metreden deftere, defterden kesim listesine, oradan da makine programına elle taşındığı her yerde doğar. Bu yazıda hatasız CNC kesim için Dolap Sihirbazı'nın izlediği yolu adım adım anlatıyoruz: ekranda kurulan panelin, kenar bandının, damar yönünün ve delik yerinin makineye kadar hiç yeniden yazılmadan nasıl gittiğini.
Hatasız CNC kesim nereden başlar?
Hatasız CNC kesim, yani levhadan çıkan her parçanın çizimdeki ölçüsüyle, deliğiyle ve bandıyla birebir aynı olması, makinenin hassasiyetinden önce verinin tek kaynaktan gelmesine bağlıdır. Dolap Sihirbazı'nda dolap bir resim değildir: yan panel, tabla, raf, arkalık, kapak ve baza ayrı ayrı gerçek parçalardır. Bir parçaya tıklar, ölçüsünü milimetreyle yazarsınız; ekranda ne kurduysanız kesim listesine, etikete ve NC dosyasına o gider.
Bunu mümkün kılan şey parametrik dolap tasarımıdır: her parçanın ölçüsü elle çizilmiş bir çizgi değil, dolabın eninden, boyundan, derinliğinden ve atölye ayarlarınızdan hesaplanan bir değerdir. 90 cm'lik alt dolabı 80 cm'ye indirdiğinizde tabla, raf, arkalık ve kapak birlikte kısalır; bağlantı delikleri de komşu panellere göre kendiliğinden yeniden açılır. Bu parametrik ölçü mantığı, yani bir değeri değiştirince ona bağlı bütün ölçülerin birlikte güncellenmesi, elle düzeltmede unutulan tek bir rafı bile ortadan kaldırır.
Kenar bandı kesim ölçüsünü nasıl değiştirir?
Bitmiş ölçüsü 720 mm olması gereken bir yan panel, iki kenarına 2 mm kenar bandı geleceği hâlde 720 mm kesilirse 724 mm olur ve dolap oturmaz. Kenar bandı, yani parçanın görünen kenarına yapıştırılan PVC ya da benzeri şerit, kesim ölçüsünü doğrudan etkiler. Programın Üretim Ayarları bölümünde bunu siz seçersiniz: Net seçiliyse bant kalınlığı kesim ölçüsünden düşülür, Brüt seçiliyse düşülmez. Gövde, kapak ve görünmeyen kenar için bant kalınlığını ayrı ayrı yazarsınız; ince bandın düşülmeyeceği sınırı da Atölye Standartları'na bir kez girersiniz.
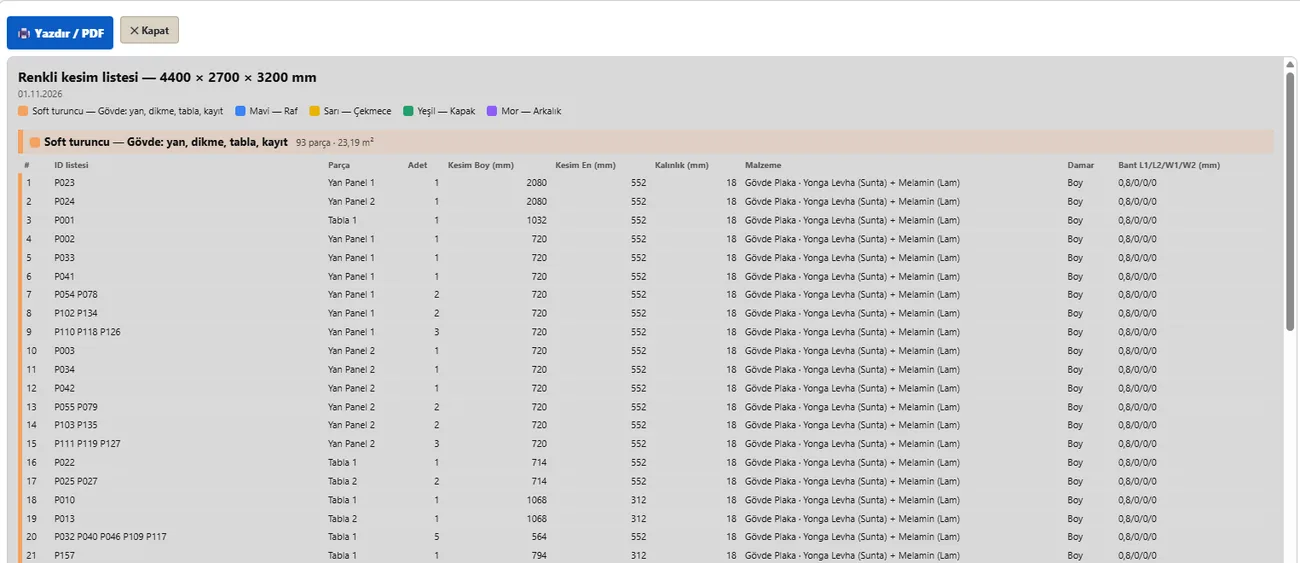
Bazı malzemelerde bant hiç yoktur: membran kaplama kenarı sarar, lake kenarı boyanır, masif ve kompakt levhada kenar kendi yüzeyidir. Program bunu bilir ve kesim listesinde bant yazmaz. Kapama, baza ve taç gibi parçaların görünmeyen kenarları da bantsız gelir. Kesim listesinde her parçanın bant bilgisi dört kenar için ayrı sütunda görünür; bantçı neyi nereye yapıştıracağını listeden okur, tahmin etmez.
Bu ayarlar bir dinamik ayarlar sayfası gibi çalışır: Üretim Ayarları'nda değiştirdiğiniz değer açık projenin çıktılarına yansır, ekran size "Varsayılandan farklı N ayar" diye kaç ayarı değiştirdiğinizi gösterir, ↺ Varsayılana dön ile geri alırsınız. Standart, Mutfak 32 mm ve Seri üretim hazır ayarları tek tıkla gelir.
Damar yönü levha yerleşiminde neden önemli?
Ahşap desenli bir melaminde kapakların biri dikey, biri yatay damarla gelirse mutfak bitmiş görünmez. Damar yönü, yani levhanın desen çizgilerinin uzandığı yön, parçanın levhada döndürülüp döndürülemeyeceğini belirler. Programın router yerleşiminde kapaklar döndürülmez; desen yönü korunur. Plakadan geniş bir kapak yalnız başka türlü sığmıyorsa yatık kesilir. Desensiz bir malzemede yerden kazanmak isterseniz Kesim Planı penceresindeki Yön serbest seçeneğini açarsınız; o zaman parçalar 90° dönebilir.
Kesim listesinde her satırda damar sütunu vardır; parça etiketinde de damar bilgisi yazılır. Böylece kesimden sonra parçayı alan kişi, onu bantlarken ya da montajda hangi yöne çevireceğini etiketten görür.
Levha nesting fireyi nasıl düşürür?
Levha nesting, parçaların levhaya en az fireyle dizilmesi demektir. Programın router yerleşimi parçalar arasına tam freze çapı kadar boşluk bırakır: komşu iki parçanın takım yolu aynı kanaldan geçer, hiçbir parçaya girmez. Atölyeniz daha fazla pay istiyorsa freze çapını biraz büyük yazmanız yeter. Yerleştirici birçok ölçüt ve sıralamayı dener, testere kesim planını da aday olarak yarıştırır ve en az levha kullanan sonucu seçer; eşitlikte artanı tek büyük parça olarak bir levhada toplar. Aynı tasarım her seferinde aynı yerleşimi verir.
Ortaya çıkan otomatik levha yerleşim şeması, yani hangi parçanın hangi levhanın neresine geleceğini gösteren çizim, CNC adımında 🧩 Router yerleşimi önizlemesinde ve Kesim Planı penceresinde görünür. Kesim Planı'nda levha ölçüsünü, bıçak payını, traşı ve takım adedini siz yazarsınız; levha özeti malzeme başına levha adedini, tam ve son levha doluluğunu, fire m²'sini ayrı ayrı verir. Vakum tablada kayabilecek küçük parçalar da ayrı listelenir; sınırı "Küçük parça sınırı (mm)" alanından ayarlarsınız.
NC programı hangi sırayla keser?
Burada Dolap Sihirbazı'na özel CNC kesim işleme sistemi devreye girer: tasarımdan doğrudan levha başına bir NC programı üreten, ayrı bir takım yolu hesabı gerektirmeyen yapı. CNC adımında "CNC Router — NC (G-kodu)" düğmesine bastığınızda bir .zip iner; içinde her levha için bir program ve bir OKU-BENI.txt vardır. Program şu sırayla çalışır:
- Önce matkap delikleri: raf pimi ve menteşe plakası delikleri.
- Sonra frezeyle büyük delikler: kör olanlar cep olarak (ör. Ø35 menteşe yuvası), boydan boya olanlar sarmal olarak (batarya, gider, kablo geçişi).
- En son dış konturlar, küçük parçadan büyüğe; freze payı dışa, çok pasolu, tablaya küçük bir dalma payıyla.
Konturun en sona kalması bilinçlidir: parça levhadan ayrılmadan bütün delikleri açılmış olur. İsterseniz küçük parçalar için ince deri pasosunu açarsınız: kontur levha kalınlığından ince bir deri bırakılarak kesilir, bu deri levhanın sonunda ayrı bir bölümde alınır. Deliği alt yüzde olan parça ters çevrilerek işlenir; makinenin yapamayacağı bir işlem sessizce atlanmaz, OKU-BENI.txt'de el işlemi olarak yazılır.
Kolon ya da kiriş gelen yerde dolap gövdesi yerinde kertilir; mutfakta tesisat noktasına denk gelen arkalık da kesilir. Bu kertikler ve kesikler de NC'ye ve DXF'e aynı ölçüyle gider.
Makine Profili ve Takım Kütüphanesi ne işe yarar?
Her atölyenin frezesi, matkabı ve makine alışkanlığı farklıdır. Takım Kütüphanesi düz frezeler, matkaplar ve V uçlar gibi varsayılan takımlarla gelir; çap, paso ve ilerleme sizin değerlerinizdir ve kalıcıdır. Makine Profili ise üretilen kodun biçimini belirler; program genel ISO G-kodu yazar. Önemli olan şudur: üretilen kod program tarafından geri okunarak denetlenir, hata varsa dosya verilmez. Henüz doğrulanmamış bir profil için deneme programı ve kontrol föyü çıkar; ilk işi makinenizde deneme parçasıyla doğrulamanızı öneririz.
Desenli kapak işliyorsanız Parça İşleme ekranında deseni seçer ya da çizersiniz; önce desen oyulur, en son kontur kesilir. Kapak stilleri arasında gezinirken bile işlenecek desen kapağın ölçüsüne oturur. Bunu ayrıntılı anlattığımız yazı için mutfak tasarımını CNC'ye hazır hale getirme yazısına bakabilirsiniz.
DXF mi, NC mi göndermeliyim?
Atölyenizin makinesi doğrudan G-kodu okuyorsa NC paketini kullanırsınız. Makinenizi kendi CNC yazılımı (CAM) ile, yani takım yolunu hesaplayan ayrı bir programla sürüyorsanız DXF çıktısı o yazılımda açılır. Programın CNC/DXF çıktısı iki biçimde gelir: toplu DXF ve parça başına DXF (.zip). Parça başına dosyada kontur, bilgi ve delik katmanları ayrıdır; delik katmanı tür ve yüz adını taşır, böylece operatör iki yüzü ayrı işler. Delik tablosu da CSV olarak iner.
Hangisini seçerseniz seçin, "CNC'ye aktar" demek artık listeyi yeniden yazmak demek değildir: CNC'ye aktarım tasarımın kendisinden yapılır. CNC ile dolap üretim zincirinde ölçünün elle taşındığı adım kalmaz.
Müşteri ölçüyü değiştirirse ne olur?
İş kesime girdikten sonra müşteri "buzdolabı yanındaki dolabı 5 cm daraltalım" derse bütün işi baştan kesmezsiniz. Program değişen parçaları ayırır ve yalnız onları listeler; kesim listesi, plaka yerleşimi, NC ve etiket bu alt küme için çıkar. Yeri değişip ölçüsü değişmeyen parça yeniden kesilmez. Montajda kırılan bir parçayı da kodundan, P numarasından ya da etiketteki karekoddan bulur, "Kırıldı" diye işaretler ve yeniden kesime gönderirsiniz.
Üretim çıktısı almadan önce program bir onay ister: bütün ölçü, adet ve yerleşim bilgisini kendiniz kontrol edeceğinizi işaretlersiniz. Tasarım değişince bu onay düşer. Bu küçük adım, eski çıktıyla yeni tasarımın karışmasını önler.
Bu yöntem atölyeye ne kazandırır?
Doğru kesim aynı zamanda zamandan tasarruf ettiren dolap tasarımı demektir: ölçü bir kez girilir, liste, plan, etiket ve program ondan türer. Sitede söylediğimiz "tasarımdan CNC kesim dosyasına 15 dakikada geçin" sözü bu zincirin sonucudur. Hızlı dolap tasarımı ancak arkasındaki üretim verisi doğruysa işe yarar; aksi hâlde hız yalnızca hatayı hızlandırır.
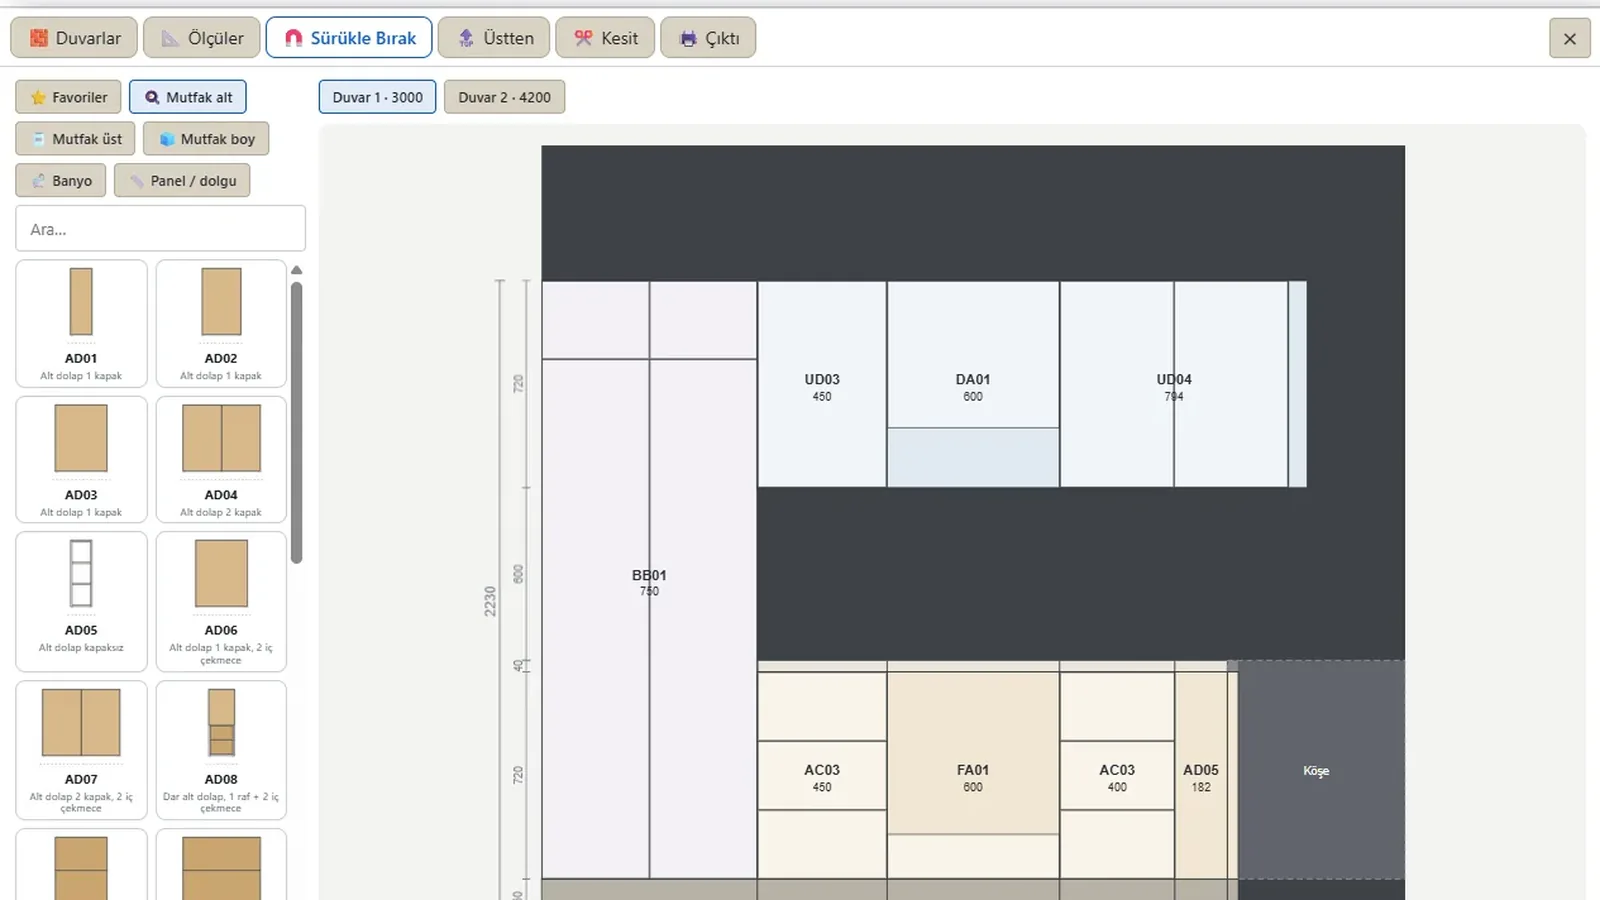
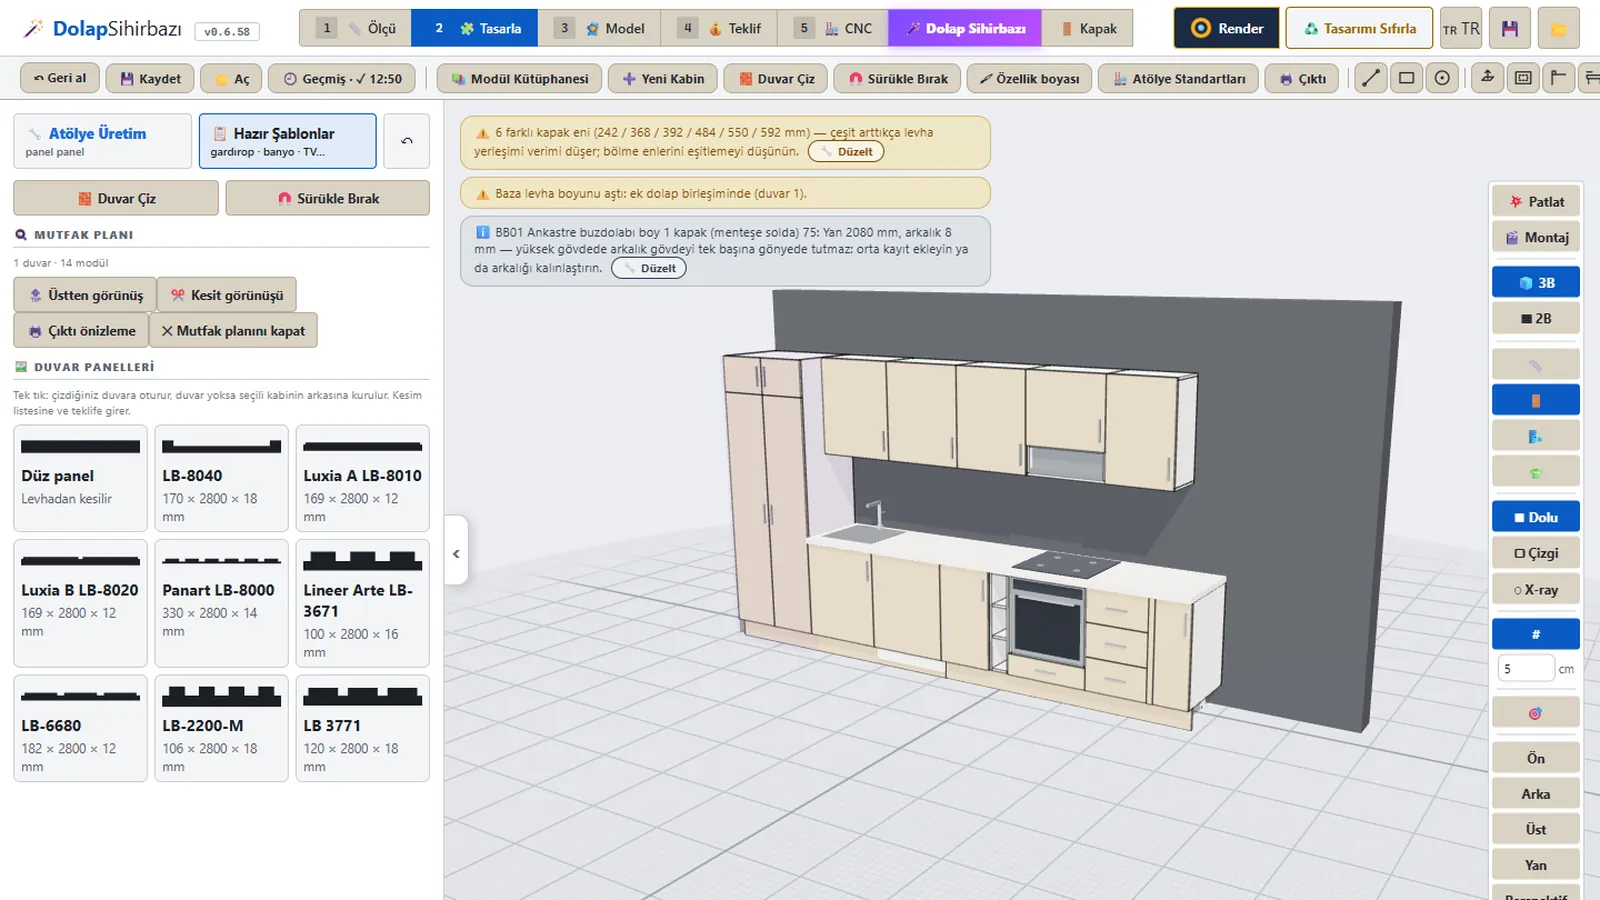
Program yalnız gardırop ya da vestiyer değil, mutfak da tasarlar. Mutfak dolabı tasarımı yaparken sürükle-bırak modüller, yani paletten duvara bırakılan hazır alt, üst ve boy dolaplar kullanılır; 245 hazır modül ve 386 kapak modeli vardır. Kapak modeli, kulp ya da malzeme değiştirmek, yani bir kaplama değişimi, ölçüleri bozmaz; Özellik boyası ile bir dolabın kapak, kulp, bant ve malzemesini diğerlerine tıklayarak aktarırsınız. Bir ölçüyü değiştirince kapaklar ve parçalar birlikte güncellenir; biz buna dinamik mutfak tasarımı diyoruz. Dolapların kapı kanadına, tesisata ve kolona göre yerleştiği planlamaya da akıllı mutfak tasarımı diyoruz: Otomatik Yerleştir evyeyi gidere, ocağı gaza göre koyar; kapı kanadının açıldığı yere dolap konmaz.
Kısacası programı kendi dolap tasarım stüdyonuz gibi kullanırsınız: tasarım, otomatik kesim listesi, yerleşim, NC ve teklif aynı pencerededir. Teklifte fiyat sizin girdiğiniz birim fiyatlardan hesaplanır. Programın güncel fiyatı ve lansman koşulları için fiyat bölümüne bakabilirsiniz. Kesim listesi, CNC ve render'ın tek programda nasıl buluştuğunu bu yazıda anlattık.
Sık sorulanlar
Hangi CNC makineleriyle çalışır?
Program genel ISO G-kodu üretir ve DXF verir. Makinenizin bu kodu doğrudan okuyup okumadığını ya da DXF'i CAM yazılımınızda açıp açmayacağınızı bilmeniz gerekir. İlk işi deneme parçasıyla doğrulayın.
Kesim listesini demoda alabilir miyim?
Hayır. 5 günlük ücretsiz demoda tasarım, 3B ve render açıktır; kesim listesi, kesim planı, NC, DXF, etiket ve teklif gibi üretim çıktıları tam sürümdedir.
Parça etiketinde neler yazar?
Etiket 50 × 30 ya da 70 × 40 mm basılır; parça, ölçü, bant şeması, damar ve karekod içerir. Montajcı parçanın hangi dolaba gittiğini etiketten görür.
Levha ölçüsünü değiştirebilir miyim?
Evet. Malzeme başına levha boyunu ve enini yazarsınız; artık stoğu ekleyip kesimden sonra stoktan düşebilirsiniz.
Yazan: Ufuk Şen, Dolap Sihirbazı geliştiricisi